Électroérosion à fil : principe de fonctionnement et critères de choix d'une machine
L'électroérosion à fil — souvent désignée par l'acronyme EDM fil (Wire EDM en anglais) — est un procédé d'usinage non conventionnel qui permet de découper des pièces métalliques avec une précision micrométrique, sans aucun contact mécanique entre l'outil et la matière. À la différence de l'électroérosion par enfonçage, qui utilise une électrode en forme de cavité pour creuser une empreinte, l'électroérosion à fil exploite un fil conducteur tendu, guidé le long d'un contour programmé, pour éroder la pièce par décharges électriques successives. Ce processus s'adresse aux ateliers qui doivent usiner des géométries complexes dans des matériaux durs — aciers trempés, carbures, titane — avec des tolérances et des états de surface inatteignables par les procédés d'enlèvement de copeaux classiques comme le fraisage ou le tournage.
Qu'est-ce que l'électroérosion à fil et comment fonctionne-t-elle ?
Le principe repose sur l'érosion thermique provoquée par des décharges électriques contrôlées entre un fil conducteur (l'électrode-outil) et la pièce à usiner (l'électrode-pièce). Les deux éléments sont immergés ou arrosés en continu par un liquide diélectrique — généralement de l'eau déionisée — qui remplit trois fonctions simultanées : isoler électriquement les électrodes entre deux impulsions, déclencher la claquage à une distance précise lorsque la tension atteint le seuil d'ionisation, et évacuer les particules érodées (les débris métalliques appelés sludge) hors de la zone de coupe.
Le circuit électrique de la décharge
Un générateur d'étincelles impose entre le fil et la pièce des impulsions de tension typiquement comprises entre 20 et 120 V, avec des temps d'impulsion (Ton) et des temps de pause (Toff) réglables à la microseconde. Pendant le Ton, la tension ionise le diélectrique dans l'espace interélectrode (le gap), formant un canal de plasma dont la température peut atteindre plusieurs milliers de degrés Celsius en quelques microsecondes. Une infime quantité de matière fond et s'évapore à la surface de la pièce — et marginalement sur le fil. Pendant le Toff, le canal de plasma s'éteint, les bulles de vapeur implosent, le diélectrique se reconstitue et l'arrosage évacue les particules. Ce cycle se répète à des fréquences allant de quelques kilohertz à plusieurs centaines de kilohertz selon les réglages du générateur.
Schéma descriptif du circuit fil/pièce/diélectrique
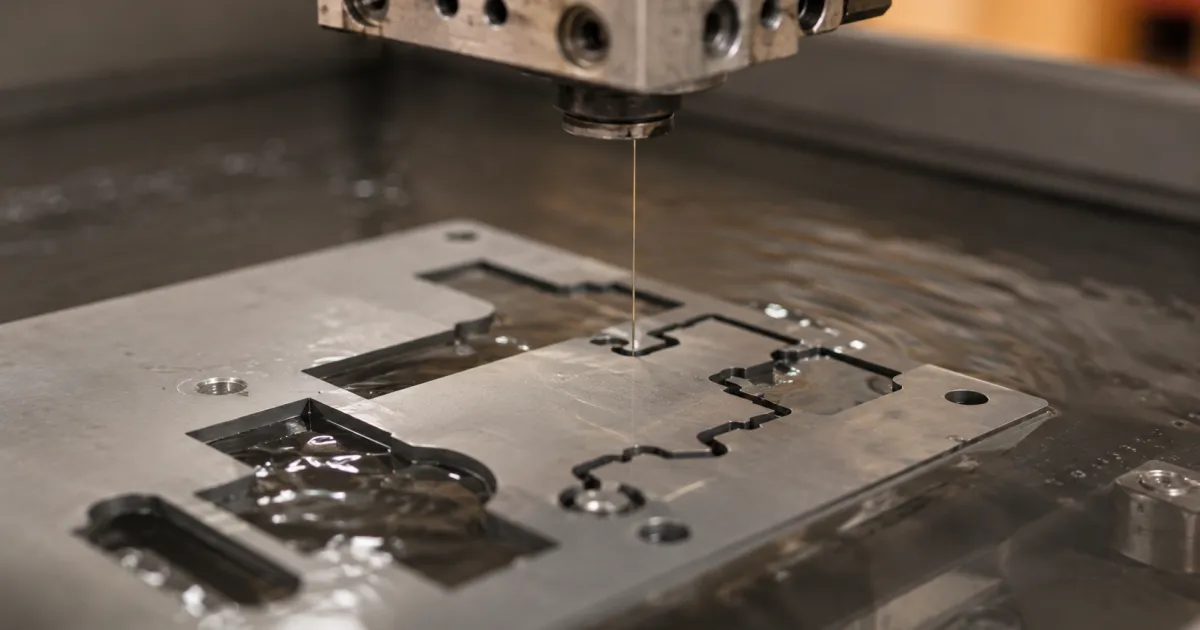
Pour visualiser l'ensemble, on peut se représenter la machine de la façon suivante :
- En haut : la bobine débitrice alimente en continu le fil vierge vers le guide supérieur.
- Entre les deux guides : le fil descend verticalement (ou incliné pour les découpes coniques) à travers la pièce bridée sur la table, baignée dans l'eau diélectrique.
- Le gap : un espace de quelques centièmes à quelques dixièmes de millimètre sépare le fil de la paroi usinée ; c'est dans cet interstice que se produisent les décharges.
- En bas : le guide inférieur récupère le fil usé, qui est enroulé dans un bac à déchets — le fil ne se réutilise jamais.
- Latéralement : les buses d'arrosage projettent le diélectrique sous pression dans le gap, par le haut et par le bas de la pièce, pour maximiser l'évacuation des débris.
La table porte-pièce se déplace selon les axes X et Y sous le contrôle d'une commande numérique CNC, tandis que les guides peuvent s'incliner indépendamment (axes U et V) pour générer des formes coniques ou gauches.
Les composants clés d'une machine d'électroérosion à fil
Le générateur d'étincelles
C'est le cœur technologique de la machine. La puissance du générateur et la finesse de son réglage — tension, intensité de pic, fréquence d'impulsion, rapport cyclique — déterminent directement la vitesse d'enlèvement de matière et la qualité de surface obtenue. Les générateurs modernes à transistors commutent très rapidement et permettent de passer d'un régime d'ébauche (haute énergie, coupe rapide, état de surface grossier) à un régime de finition (énergie réduite, Ra très fin) en quelques passages successifs sur le même contour.
Le fil de coupe
Le fil est le consommable principal. Il est presque exclusivement en laiton (alliage cuivre-zinc) ou en laiton revêtu d'une couche de zinc pur ou d'oxyde de zinc. Le diamètre courant varie entre 0,1 mm et 0,33 mm. Un fil fin améliore la résolution du contour et réduit le trait de scie (kerf), au prix d'une tension admissible plus faible et d'une vitesse de coupe réduite. Le fil enrichi en zinc (coating) améliore la conductivité thermique et la vitesse d'érosion. La tension du fil est régulée électroniquement pour éviter les ruptures.
Le système de guidage
Les filières de guidage — en diamant ou en carbure selon le niveau de gamme — positionnent le fil avec une précision de quelques micromètres. Elles s'usent progressivement et constituent un poste de maintenance à ne pas négliger dans le coût total de possession.
Le circuit diélectrique
L'eau déionisée passe en continu par un système de filtration mécanique (cartouches filtrantes) et de traitement par résines échangeuses d'ions pour maintenir la résistivité dans une plage étroite, typiquement entre 5 et 50 kΩ·cm selon le matériau usiné. Un bloc réfrigérant stabilise la température du diélectrique pour limiter les dilatations thermiques et garantir la répétabilité dimensionnelle des pièces.
La commande numérique CNC
La CNC gère simultanément les déplacements des axes (X, Y, U, V, Z), les paramètres du générateur, la tension du fil, la pression d'arrosage et les éventuels automatismes de ré-enfilage. Les systèmes récents intègrent des bases de données technologiques qui proposent automatiquement les paramètres de coupe en fonction du matériau, de l'épaisseur, du fil utilisé et de la finition souhaitée.
Quels matériaux et géométries peut-on usiner par électroérosion à fil ?
Matériaux usinables
Tout matériau électriquement conducteur peut être traité, quelle que soit sa dureté mécanique — ce qui est l'un des avantages majeurs du procédé par rapport aux centres d'usinage vertical ou aux fraiseuses conventionnelles, qui peinent avec les matériaux très durs. Parmi les applications courantes :
- Aciers à outils, aciers inoxydables et aciers trempés (jusqu'à 70 HRC)
- Carbures de tungstène (WC-Co)
- Alliages de titane et de nickel (Inconel, Hastelloy)
- Cuivre, aluminium, laiton
- Polycrystallin diamant (PCD) et CBN — avec des générateurs adaptés
Les matériaux non conducteurs (céramiques, plastiques) ne peuvent pas être usinés par EDM à fil sans prétraitement spécifique.
Géométries typiques
L'EDM à fil excelle pour les profils 2D et 2,5D à flancs droits : matrices de découpe, poinçons, inserts de moules, engrenages, cames, gabarits de contrôle. La fonction d'inclinaison des guides (axes U/V) permet des coupes coniques ou des formes réglées (extrudées avec variation de profil entre la base et le sommet). Les pièces de très grande épaisseur — jusqu'à 400 mm ou plus sur certaines machines — peuvent être traitées, avec une adaptation des paramètres pour garantir l'évacuation des débris sur toute la hauteur de coupe.
Précision, état de surface et vitesse de coupe : les performances à connaître
Tolérance dimensionnelle
L'EDM à fil est l'un des procédés d'usinage les plus précis disponibles en atelier. Des tolérances dimensionnelles de ±1 à ±5 µm sont couramment atteintes sur des machines récentes en régime de finition, à condition de maîtriser la température du diélectrique et la stabilité thermique de la machine. Pour un usage en outillage de précision ou en horlogerie, cette précision est souvent décisive.
État de surface
La rugosité obtenue dépend directement de l'énergie de décharge et du nombre de passes de finition. Un premier passage d'ébauche donne typiquement Ra 1,5 à 3 µm. Avec deux à quatre passes de finition progressivement allégées, on atteint Ra 0,1 à 0,3 µm, comparable à une rectification. Certains générateurs haute fréquence permettent des finitions de Ra 0,05 à 0,1 µm (finition miroir), réduisant ou éliminant le besoin de polissage manuel.
Vitesse de coupe
La vitesse est exprimée en mm²/min (surface de coupe par unité de temps). Elle dépend de l'épaisseur de la pièce, du matériau, du diamètre et du type de fil, et de la puissance du générateur. Elle chute naturellement lorsqu'on progresse vers les passes de finition. Il est important de ne pas raisonner sur la seule vitesse d'ébauche : le temps total inclut toujours plusieurs passes, le ré-enfilage entre chaque contour et les temps de bridage.
Critères techniques pour choisir sa machine d'électroérosion à fil
Course des axes et capacité d'emport
La course des axes X, Y et Z définit l'enveloppe maximale des pièces usinables. Le poids maximal admissible sur la table est une donnée souvent sous-estimée : des pièces épaisses en acier ou en carbure peuvent être très lourdes. Vérifiez également la hauteur utile entre table et guide supérieur, qui détermine l'épaisseur maximale de coupe.
Puissance et technologie du générateur
La puissance du générateur conditionne la vitesse d'enlèvement matière en ébauche. Mais la qualité de la technologie de décharge — finesse du réglage, densité de la base technologique, gestion adaptative des paramètres — détermine la capacité à atteindre les finitions les plus fines et à gérer des matériaux difficiles comme le carbure.
Automatisation du ré-enfilage
Le ré-enfilage automatique (AWT — Automatic Wire Threading) permet à la machine de reprendre une coupe après rupture de fil ou de démarrer un nouveau contour sans intervention de l'opérateur. C'est un critère fondamental pour les productions non gardées (nuit, week-end) et les pièces à nombreux contours.
Précision de positionnement et répétabilité
Examinez les spécifications de précision de positionnement et de répétabilité des axes dans les conditions réelles d'utilisation (pas seulement en conditions de laboratoire). Les systèmes de mesure linéaire (règles optiques ou magnétiques) et la qualité des guidages influencent directement ces performances.
Gestion du diélectrique et régulation thermique
Un groupe de refroidissement du diélectrique intégré et performant est indispensable pour les applications de haute précision. Vérifiez la finesse de filtration proposée (taille des pores des cartouches), la capacité du circuit de résines et la facilité de remplacement.
Interface et connectivité
La commande numérique CNC doit être compatible avec les formats de fichiers ISO et DXF/DWG courants. Les machines modernes proposent des connectivités réseau (Ethernet, OPC-UA) pour s'intégrer dans un atelier connecté. La disponibilité des bases technologiques pour les matériaux que vous usinées est un point de confort opérationnel important.
Neuf ou occasion : quelle stratégie d'acquisition selon votre usage ?
Acheter neuf
Une machine neuve offre la garantie constructeur, les dernières évolutions technologiques du générateur et de la CNC, et une base technologique à jour. Elle est pertinente lorsque les exigences de précision sont maximales, que la production est intensive, ou que l'automatisation (ré-enfilage, connexion atelier) est critique. Le coût d'entrée est plus élevé, mais le coût de maintenance prévisible sur les premières années est réduit.
Acheter en occasion
Une machine d'occasion correctement révisée peut représenter un excellent rapport valeur/performance pour un atelier en diversification ou pour des productions moins intensives. Les points de vigilance sont l'état des guides et filières (usure), l'état du générateur, la disponibilité des pièces détachées pour la génération concernée, et l'état du circuit diélectrique (résines, filtres, pompes). Un audit technique par un technicien spécialisé est recommandé avant tout achat.
Il est utile de noter que l'EDM à fil occupe une niche différente des machines d'enlèvement de copeaux. Là où les Tours CNC ou les Centres d'usinage 5 axes excellent pour des gammes d'usinage complexes en volume, l'électroérosion à fil prend le relais pour les matériaux durs, les tolérances extrêmes et les profils 2D sans contrainte de force de coupe.
Entretien, consommables et coût total de possession
Les consommables principaux
Le fil de coupe est le consommable le plus visible : comptez plusieurs kilogrammes par semaine en production intensive selon le diamètre et les vitesses de coupe. Les cartouches de filtration mécanique doivent être remplacées régulièrement pour maintenir la propreté du diélectrique. Les résines échangeuses d'ions se saturent progressivement et perdent leur capacité à déioniser l'eau — leur remplacement est déclenché par la mesure de la résistivité du bain. Les filières de guidage (diamant ou carbure) s'usent sur plusieurs centaines à milliers d'heures selon les matériaux usinés ; leur remplacement est critique pour maintenir la précision dimensionnelle.
Maintenance préventive
Un programme de maintenance préventive rigoureux comprend : le contrôle régulier de la tension du fil et de la pression d'arrosage, la vérification de l'alignement des guides, le nettoyage du bac diélectrique, la vérification des joints et des buses, et le contrôle de la précision de positionnement par artéfact de référence. Une machine bien entretenue conserve ses performances sur de nombreuses années.
Consommation énergétique
L'EDM à fil consomme moins d'énergie par unité de matière enlevée qu'un centre d'usinage en fraisage intensif, mais elle fonctionne souvent en continu (usinage non gardé). Il convient d'intégrer la puissance absorbée par le générateur, le groupe frigorifique et le système de filtration dans le calcul du coût de fonctionnement annuel.
Durée de vie et valeur résiduelle
Une machine d'électroérosion à fil bien entretenue conserve une valeur résiduelle significative et une durée de vie longue — souvent supérieure à celle d'un centre d'usinage soumis aux vibrations et aux forces de coupe. La robustesse mécanique des bâtis et la durabilité des systèmes de guidage linéaires sont des facteurs à évaluer dans la durée. Ce constat milite pour une vision TCO sur 8 à 12 ans plutôt que sur la seule valeur d'acquisition.
Questions fréquentes sur l'électroérosion à fil
Quelle est la différence entre l'électroérosion à fil et l'électroérosion par enfonçage ?
L'électroérosion à fil utilise un fil conducteur en défilement continu pour découper un contour dans la pièce, comme une scie à fil thermique. L'électroérosion par enfonçage (EDM par électrode ou die sinking) utilise une électrode en trois dimensions — usinée préalablement en graphite ou en cuivre — que l'on plonge dans la pièce pour creuser une cavité en négatif. Les deux procédés exploitent le même phénomène de décharge électrique et de diélectrique, mais leurs applications sont distinctes : le fil pour les profils découpés, l'enfonçage pour les empreintes profondes de moules.
Peut-on usiner de l'aluminium ou du cuivre par EDM à fil ?
Oui, tout matériau conducteur est usinable. L'aluminium et le cuivre se traitent bien, mais leur faible dureté fait que d'autres procédés (fraisage, tournage) sont souvent plus rapides et moins coûteux pour ces matériaux. L'EDM à fil prend tout son intérêt dès que la dureté du matériau, la finesse du contour ou l'absence de force de coupe sont des critères déterminants.
Quelle précision peut-on attendre en production courante ?
En production courante sur une machine en bon état avec un diélectrique thermostaté, des tolérances de ±2 à ±5 µm sont régulièrement reproductibles. Les valeurs de ±1 µm sont accessibles en conditions optimisées (stabilisation thermique longue, matériau stable, passes de finition multiples). Ces niveaux dépassent ceux des procédés d'enlèvement de copeaux classiques pour les géométries concernées.
Combien de passes de finition faut-il prévoir pour atteindre Ra 0,2 µm ?
Cela dépend du générateur et du matériau, mais on compte généralement une passe d'ébauche et deux à quatre passes de finition à énergie décroissante. Chaque passe supplémentaire enlève très peu de matière (quelques micromètres) mais améliore significativement l'état de surface et corrige les micro-ondulations laissées par la passe précédente. Le programme de coupe doit prévoir les offsets correspondants à chaque passe.
L'EDM à fil peut-elle remplacer la rectification pour les pièces dures ?
Pour les surfaces planes ou cylindriques, la rectification reste plus rapide et peut atteindre des états de surface comparables. En revanche, pour des formes complexes, des profils intérieurs fermés ou des matériaux très durs comme le carbure, l'EDM à fil est souvent le seul procédé praticable sans investissement dans des outils spéciaux coûteux. Les deux technologies sont donc complémentaires plutôt que substituables.