Métrologie 3D : comment choisir sa machine à mesurer tridimensionnelle (MMT)
La métrologie 3D occupe une place centrale dans tout processus de contrôle qualité industriel. Une machine à mesurer tridimensionnelle — MMT dans le langage courant — permet de vérifier avec précision les dimensions, les formes et les positions relatives des surfaces d'une pièce usinée, moulée ou imprimée. Choisir la bonne solution n'est pas trivial : technologies, niveaux de précision, contraintes d'environnement et budgets varient considérablement d'un équipement à l'autre. Cet article vous guide pas à pas dans cette décision, que vous soyez responsable qualité, acheteur industriel ou directeur de production.
Qu'est-ce qu'une machine à mesurer tridimensionnelle (MMT) ?
Une MMT est un système capable de déterminer les coordonnées d'un point dans l'espace selon trois axes (X, Y, Z) avec une incertitude de mesure contrôlée et traçable à des étalons nationaux ou internationaux. Elle acquiert des données géométriques sur une pièce physique et les compare à un référentiel numérique — plan CAO, tolérance normalisée ou gabarit numérique.
Ces équipements sont utilisés dans des secteurs aussi variés que l'aéronautique, l'automobile, le médical, l'énergie ou la sous-traitance générale. La pièce concernée peut aller d'un composant de quelques millimètres (micro-pièce d'horlogerie, implant médical) à une structure de plusieurs mètres (fuselage, moule d'injection grande dimension).
Le contrôle dimensionnel opéré par une MMT peut intervenir à différents stades : réception des matières premières, contrôle en cours de production, validation de première pièce (FAI), ou audit qualité final. Dans un atelier équipé de Centres d'usinage vertical ou de Tours CNC, intégrer une MMT dans la boucle de production permet de détecter les dérives d'outil ou de bridage avant que le rebut ne s'accumule.
Les différentes technologies de mesure 3D
Il n'existe pas une seule forme de métrologie 3D, mais plusieurs familles technologiques, chacune adaptée à des géométries, des matériaux et des niveaux de précision différents.
Le palpage à contact
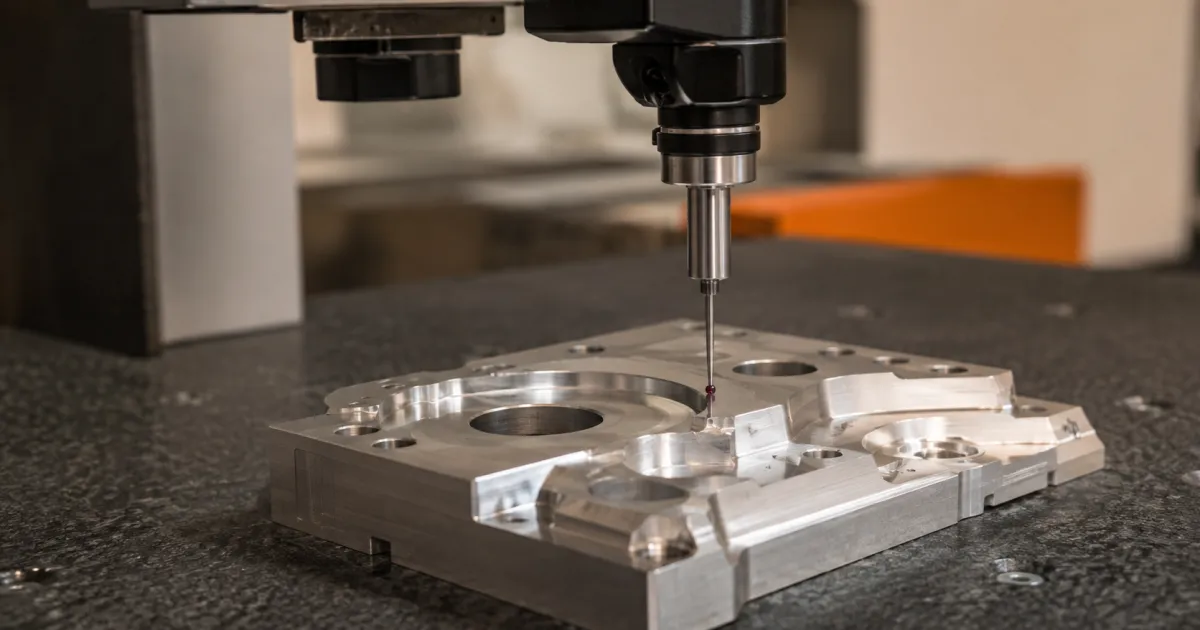
C'est la technologie historique et encore la plus répandue dans l'industrie. Un palpeur à contact — souvent une sphère en rubis montée sur un stylet — vient toucher physiquement la surface de la pièce. Le système enregistre les coordonnées au moment du contact. Les MMT à pont, à portique ou à bras articulé utilisent ce principe.
Avantages : excellente répétabilité, traçabilité directe à des étalons de longueur, insensibilité à la couleur ou à la réflectance de la surface. Limites : vitesse d'acquisition point par point, impossibilité de mesurer des surfaces très souples ou des matériaux friables sans risque de déformation.
La mesure optique sans contact
Le scanner laser 3D, la photogrammétrie ou la mesure par lumière structurée permettent d'acquérir des nuages de points denses sans toucher la pièce. Ces technologies excellent sur les formes libres, les surfaces gauches complexes (aubes de turbine, carrosseries, prothèses), et offrent une rapidité d'acquisition bien supérieure au palpage.
En contrepartie, la précision absolue est généralement inférieure à celle du palpage contact pour des tolérances très serrées (sous le micromètre). Les surfaces très réfléchissantes (aluminium poli, acier miroir) ou très sombres peuvent nécessiter un traitement de surface temporaire (poudre de dioxyde de titane) pour améliorer la qualité du signal.
La tomographie industrielle aux rayons X
La tomographie industrielle reconstruit en 3D la géométrie interne et externe d'une pièce à partir de radiographies acquises sous différents angles. C'est la seule technologie capable de contrôler des géométries internes inaccessibles à tout autre capteur : canaux de refroidissement dans des pièces de fonderie, porosités, assemblages collés ou surmoulés.
Son domaine d'application privilégié concerne les pièces de faible à moyenne taille (quelques centimètres à quelques dizaines de centimètres selon la densité du matériau). Les métaux lourds ou les grandes pièces atténuent fortement le faisceau et limitent l'utilisation. Le coût d'investissement et les contraintes réglementaires liées aux rayonnements ionisants en font une solution de niche, mais indispensable dans certains secteurs (aéronautique, médical, électronique).
Les bras de mesure portables
Un bras de mesure portable est un système articulé à six ou sept axes que l'opérateur manipule à la main. Il emporte un palpeur à contact ou un scanner laser. Sa grande force est la portabilité : il se déplace au plus près de la grande pièce ou de la machine, sans nécessiter de déplacer la pièce elle-même.
La précision est moindre que celle d'une MMT à pont rigide, mais suffisante pour de nombreuses applications de contrôle d'assemblage ou de recalage d'outils. Dans un atelier disposant de Centres d'usinage 5 axes produisant des pièces volumineuses et complexes, le bras de mesure portable représente souvent le meilleur compromis flexibilité/coût.
Critères de précision et de répétabilité à connaître
La précision annoncée dans une fiche technique n'est pas toujours comparable d'un fabricant à l'autre. La norme ISO 10360 établit un cadre commun pour caractériser les performances des MMT, et sa compréhension est un prérequis avant tout achat.
La norme ISO 10360 expliquée simplement
ISO 10360 est une série de normes internationales qui définissent les méthodes d'essai et les paramètres à mesurer pour évaluer les performances d'une MMT. Les indicateurs clés sont :
- E (ou MPE_E) : l'erreur maximale permise sur la mesure d'une longueur de référence (jauge étalonnée). C'est le critère principal de précision volumétrique.
- R (ou MPE_R) : la répétabilité, c'est-à-dire l'écart maximal observé lors de mesures répétées au même point dans les mêmes conditions.
- P (ou MPE_P) : l'erreur sur la mesure de la forme d'une sphère étalon, qui traduit la cohérence interne du système.
Ces valeurs sont exprimées en micromètres (µm) ou en nanomètres pour les équipements ultra-précis. Elles sont spécifiées pour une plage de température donnée (souvent 18 à 22 °C) et pour un volume de mesure défini. Un équipement affichant E = 1,5 + L/333 µm signifie que l'erreur maximale autorisée croit avec la longueur L mesurée — ce qui change considérablement les performances réelles sur une grande pièce.
Lors d'un achat, exiger les certificats de conformité ISO 10360 délivrés par un laboratoire accrédité, et non les valeurs issues de tests internes du fabricant. L'étalonnage périodique selon cette norme conditionne également la traçabilité métrologique de toutes les mesures produites par l'équipement.
Incertitude de mesure : ne pas confondre précision et exactitude
L'incertitude de mesure est le paramètre qui intègre toutes les sources d'erreur dans un résultat final. Elle englobe la répétabilité de l'appareil, l'incertitude de l'étalon de référence utilisé pour la calibration, les effets thermiques, la déformation de la pièce sous son propre poids, et la compétence de l'opérateur. Une MMT très précise dans un environnement non maîtrisé peut produire une incertitude de mesure bien supérieure à une MMT d'entrée de gamme installée dans une salle de métrologie correctement conditionnée.
Volume de mesure et contraintes d'encombrement
Le volume de mesure est le parallélépipède dans lequel la machine peut atteindre n'importe quel point. Il doit être supérieur aux dimensions maximales des pièces à contrôler, en tenant compte des accessoires de bridage qui occupent eux-mêmes du volume.
Un surdimensionnement excessif est coûteux et peut dégrader les performances : une MMT à très grand volume doit gérer des effets de dilatation sur des structures de grande longueur. À l'inverse, une MMT sous-dimensionnée oblige à repositionner la pièce et à assembler des mesures partielles, ce qui introduit des incertitudes supplémentaires liées au repérage.
Pour des pièces de série automobile (carter moteur, porte-fusée, disque de frein), un volume de 600 × 1000 × 500 mm couvre la majorité des cas. Pour des pièces aéronautiques structurelles ou des moules de grande taille, des volumes de plusieurs mètres sont nécessaires, ce qui oriente vers des MMT à portique ou des systèmes de mesure par photogrammétrie.
Environnement d'utilisation : atelier ou salle métrologie ?
C'est l'un des points les plus sous-estimés dans les guides d'achat. L'environnement physique dans lequel fonctionne une MMT influence directement la qualité des mesures produites.
Les perturbateurs à identifier avant l'achat
- Variations thermiques : la dilatation thermique est la première source d'erreur en métrologie dimensionnelle. Un acier se dilate d'environ 11 µm par mètre et par degré Celsius. Une variation de 2 °C dans la journée sur une pièce de 500 mm génère une erreur d'environ 11 µm — ce qui dépasse les spécifications de nombreuses MMT d'entrée de gamme. Les salles de métrologie climatisées maintiennent généralement une température stable à ± 0,5 °C autour de 20 °C (température de référence définie par la norme ISO 1).
- Vibrations : les machines-outils voisines (fraiseuses, centres d'usinage, presses) transmettent des vibrations au sol. Ces microvibrations perturbent le palpage et dégradent la répétabilité. Des socles antivibratiles passifs ou actifs compensent en partie ce phénomène, mais leur efficacité a des limites fréquentielles.
- Poussières et projections : les copeaux, huiles de coupe et brouillards en suspension endommagent les glissières, les têtes de palpage et les optiques. Les MMT atelier sont conçues avec des protections spécifiques (soufflets, encapsulation des optiques), mais leur coût de maintenance est plus élevé.
- Éclairage et rayonnement solaire : pour les systèmes optiques, les variations de luminosité ambiante peuvent introduire du bruit de mesure. Un rayonnement solaire direct crée aussi des gradients thermiques locaux.
MMT atelier vs salle de métrologie : quel choix selon l'usage ?
Une salle de métrologie dédiée, climatisée et isolée des vibrations, offre les meilleures conditions pour atteindre les performances nominales d'une MMT de haute précision. Elle est indispensable pour les tolérances inférieures à quelques micromètres, ou pour la certification de pièces aéronautiques et médicales.
En revanche, si l'objectif est un contrôle en boucle courte — mesurer entre deux opérations d'usinage pour corriger les paramètres machine en temps quasi réel — une MMT conçue pour l'atelier ou un bras de mesure portable installé au plus près des Fraiseuses ou des centres d'usinage est plus pertinent. La perte de précision est compensée par la réactivité et l'élimination du temps de transport des pièces.
Budget, coût total de possession et retour sur investissement
Le prix d'achat d'une MMT n'est que la partie visible de l'engagement financier. Une approche rigoureuse doit intégrer le coût total de possession (TCO) sur cinq ans au moins.
Les composantes du coût total de possession
- Acquisition : achat ou location (leasing). La location opérationnelle peut permettre de tester une technologie sans immobilisation de capital, mais le coût sur cinq ans est généralement supérieur à l'achat.
- Installation et mise en service : adaptation du local (climatisation, dallage antivibratile, alimentation électrique stabilisée), câblage réseau, formation initiale des opérateurs.
- Étalonnage périodique : une MMT doit être étalonnée régulièrement par un prestataire accrédité (tous les six à douze mois selon les exigences qualité du secteur). Ce coût récurrent est souvent sous-estimé lors de l'achat.
- Maintenance préventive et corrective : contrats constructeur, remplacement des palpeurs et des stylettes (consommables), réparation des glissières ou des optiques.
- Logiciel métrologie : les licences, les mises à jour et les modules complémentaires (analyse statistique, gestion des plans de contrôle, interface avec les ERP ou MES) représentent un poste significatif.
- Formation continue : la métrologie évolue, les opérateurs tournent. Prévoir des sessions de formation initiale et de remise à niveau.
Estimer le retour sur investissement
Le ROI d'une MMT se matérialise principalement par la réduction du coût de non-qualité : diminution des rebuts, réduction des retouches, détection précoce des dérives de fabrication avant qu'elles ne contaminent des séries entières. Dans un contexte de production automobile de grande série, où chaque pièce non conforme peut entraîner des pénalités contractuelles, l'amortissement peut être rapide. Pour des productions à faibles volumes de pièces de haute valeur ajoutée (aéronautique, spatial), la MMT est souvent une condition contractuelle imposée par le donneur d'ordre plutôt qu'un choix économique pur.
Il est également utile de rapporter le coût de la métrologie au volume de pièces contrôlées annuellement : le coût par pièce contrôlée donne un indicateur plus parlant pour la direction que le prix d'achat brut.
Intégration logicielle et compatibilité avec la production
Une MMT isolée de la chaîne numérique de l'atelier est une opportunité manquée. L'intégration logicielle conditionne la fluidité des échanges de données et la capacité à exploiter réellement les résultats de mesure.
Les besoins fonctionnels du logiciel métrologie
Le logiciel métrologie associé à la MMT doit idéalement permettre :
- l'import direct des fichiers CAO (STEP, IGES, Catia, SolidWorks, etc.) pour générer automatiquement les programmes de mesure ;
- la gestion des plans de contrôle et des gammes de mesure répétables ;
- l'analyse statistique des résultats (capabilité Cp, Cpk, cartes de contrôle SPC) ;
- l'export des rapports dans des formats standards (PDF, Excel, Q-DAS/qs-STAT pour l'automobile) ;
- la communication avec les systèmes MES ou ERP pour une traçabilité complète des lots.
Vers la métrologie intégrée en production
L'évolution actuelle tend vers une métrologie embarquée ou fortement couplée à la machine-outil. Des palpeurs de contrôle montés directement dans la broche de Centres d'usinage 5 axes permettent des mesures en cours d'usinage et des corrections automatiques sans démonter la pièce. Cette approche réduit les temps de cycle et élimine les erreurs de repositionnement, mais elle ne remplace pas une MMT externe pour la validation finale : la précision d'un palpeur embarqué reste limitée par les erreurs géométriques propres à la machine-outil elle-même.
L'interopérabilité entre le logiciel métrologie et les interfaces de programmation des machines (via des formats d'échange normalisés ou des API propriétaires) est donc un critère de sélection à évaluer dès le cahier des charges, avant même de comparer les fiches techniques des équipements.
Questions fréquentes sur le choix d'une machine à mesurer tridimensionnelle
Quelle différence entre une MMT à pont et un bras de mesure portable ?
Une MMT à pont est un équipement fixe, monté sur une table granit, dont les déplacements sont guidés par des glissières à air comprimé. Elle offre la meilleure précision et répétabilité, mais ne peut mesurer que des pièces apportées dans son volume de travail. Un bras de mesure portable est un système articulé léger que l'opérateur déplace jusqu'à la pièce, ce qui le rend indispensable pour les grandes pièces ou les mesures sur site. Sa précision est inférieure, mais sa flexibilité est bien supérieure.
Qu'est-ce que la norme ISO 10360 et pourquoi est-elle importante lors d'un achat ?
ISO 10360 est la norme internationale qui définit comment tester et exprimer les performances d'une MMT, notamment son erreur maximale permise sur la mesure de longueurs (indicateur E) et sa répétabilité (indicateur R). Elle permet de comparer des équipements de fabricants différents sur une base commune, à condition que les valeurs soient certifiées par un laboratoire accrédité. Sans référence à cette norme, les performances affichées en catalogue peuvent être mesurées dans des conditions non représentatives de l'usage réel.
Peut-on utiliser une MMT directement en atelier, sans salle de métrologie ?
Oui, mais cela implique de choisir une MMT conçue pour l'environnement atelier (protection contre les poussières et les projections, compensation thermique active, socle antivibratile). La précision atteignable sera moindre qu'en salle climatisée. Pour des tolérances critiques (inférieures à 5 à 10 µm), une salle de métrologie reste indispensable. Pour des contrôles de dérive de fabrication ou des mesures de pièces dont les tolérances sont de l'ordre de quelques centièmes de millimètre, une installation atelier est tout à fait viable.
La tomographie industrielle peut-elle remplacer une MMT classique ?
Non, la tomographie industrielle n'est pas un substitut général à la MMT classique. Elle excelle là où aucune autre technologie ne peut intervenir : contrôle des géométries internes inaccessibles, détection de porosités, analyse d'assemblages complexes. Mais son coût, ses contraintes réglementaires et ses limitations sur les matériaux denses ou les grandes pièces la cantonnent à des applications spécifiques. Dans la majorité des ateliers, elle vient en complément d'une MMT à contact ou optique, et non en remplacement.
Comment évaluer la pertinence d'un logiciel métrologie avant d'acheter la machine ?
Plusieurs critères sont déterminants : la capacité à importer vos formats CAO habituels, la facilité de programmation hors ligne (sans immobiliser la machine), les fonctions d'analyse statistique disponibles en standard ou en option, la compatibilité avec vos systèmes MES ou ERP existants, et la disponibilité de mises à jour régulières. Demandez systématiquement une démonstration sur une pièce représentative de votre production, et interrogez d'autres utilisateurs du même logiciel dans votre secteur avant de vous engager.